

Area korosif seperti dermaga, anjungan lepas pantai, ruang boiler, dan dinding tangki kimia sering menjadi titik paling rapuh dalam siklus pemeliharaan gedung industri. Banyak facility manager di PLTU, kilang, dan fasilitas manufaktur mengeluhkan karat yang muncul kembali hanya dalam 12-18 bulan setelah pengecatan, padahal anggaran sudah dikeluarkan untuk jasa coating industri. Masalah ini jarang terjadi karena produk yang digunakan salah total, melainkan karena spesifikasi coating tidak dibedakan antara lingkungan marine dan atmosfer industri biasa. Korosi air laut, kabut garam, dan paparan H2S di area proses memiliki karakter serangan yang berbeda. Memahami perbedaan coating marine vs industrial untuk area korosif menjadi langkah pertama agar investasi perlindungan aset tidak cepat menguap dan struktur baja tetap aman hingga belasan tahun.
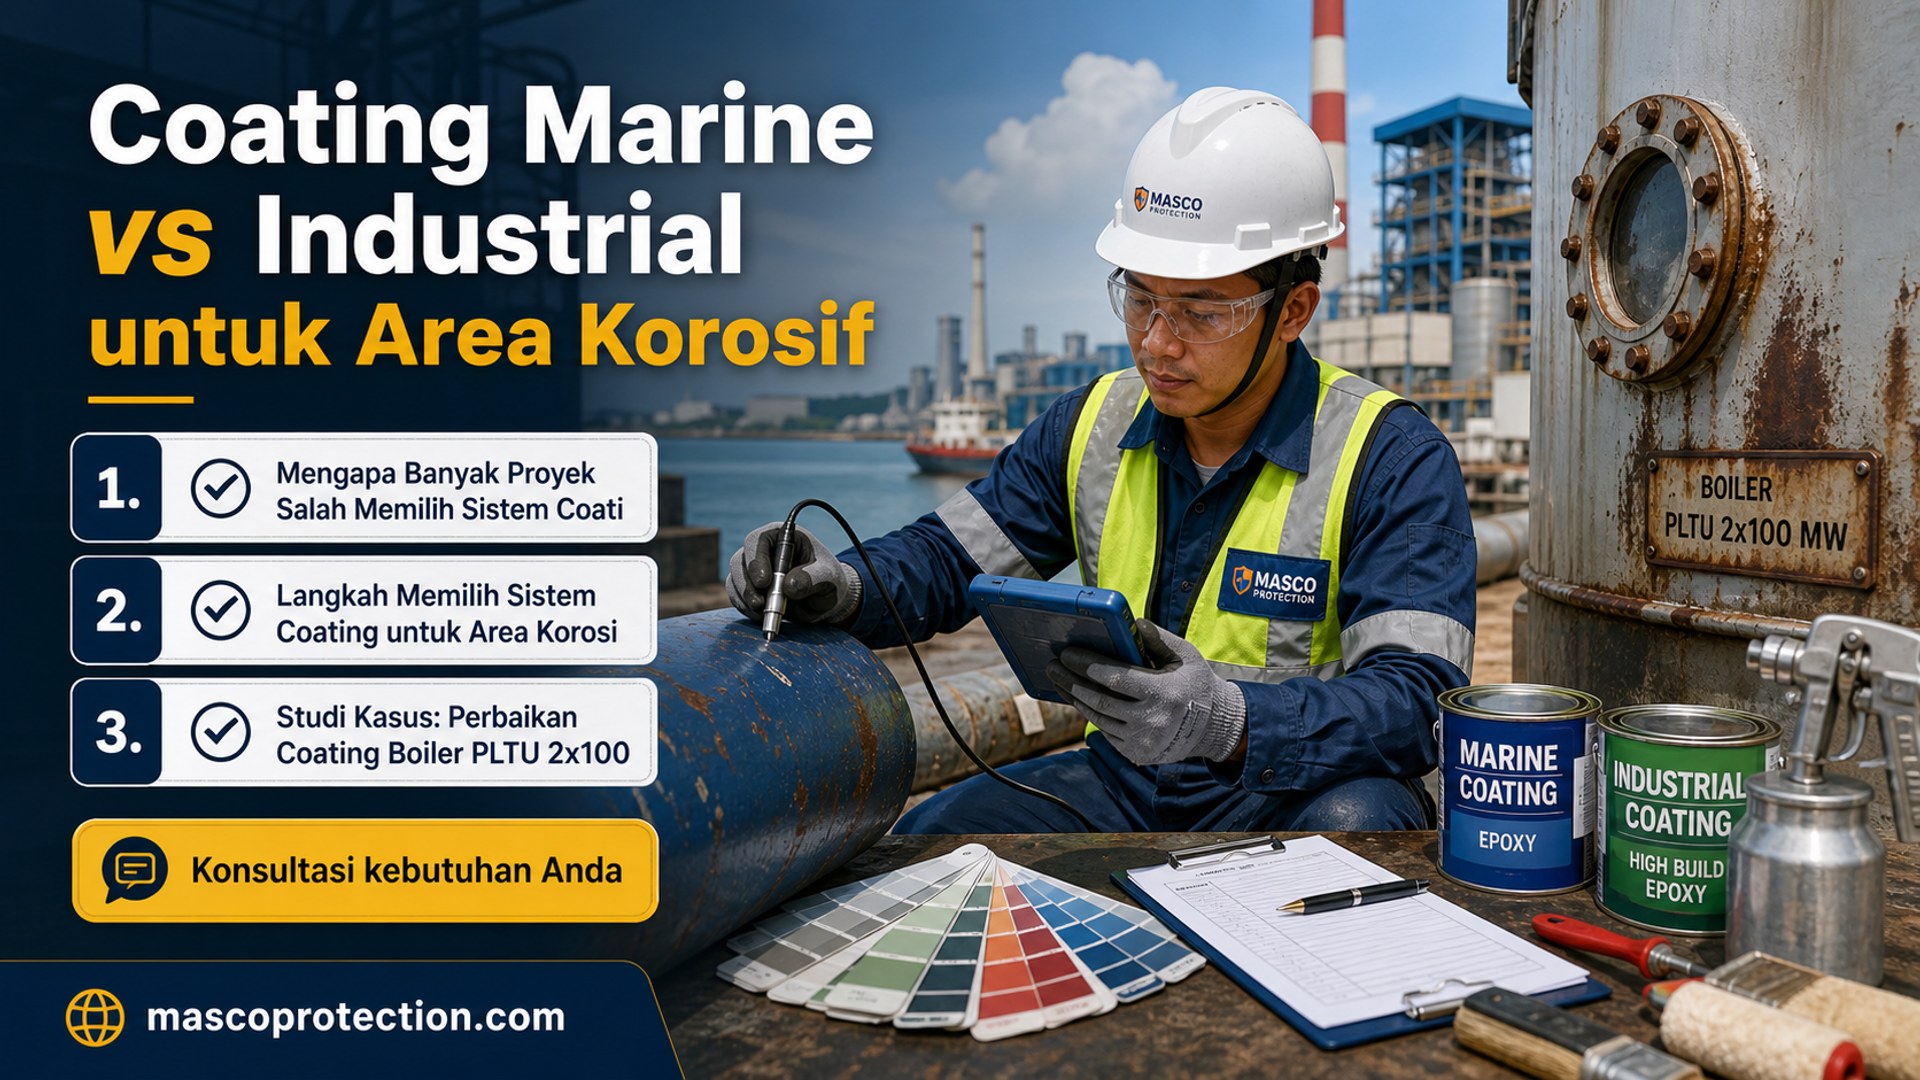
Jawaban singkat: Coating marine dirancang untuk menghadapi serangan ion klorida, abrasi ombak, dan bio-fouling dengan sistem anti-corrosive multi-layer berbasis zinc-rich primer serta topcoat tahan UV dan air asin. Coating industrial untuk area korosif difokuskan pada tahan kimia, suhu tinggi, dan paparan asam-basa di dalam fasilitas seperti power plant, tank farm, atau chemical plant. Pilihan ditentukan oleh media korosi, suhu operasi, dan siklus basah-kering, bukan sekadar “yang paling mahal” atau “yang paling tebal”.
Mengapa Banyak Proyek Salah Memilih Sistem Coating di Area Korosif
Kasus paling umum yang kami temui di lapangan adalah klien membeli coating marine premium untuk melindungi pipa dan tangki di dalam ruang boiler, atau sebaliknya, menggunakan coating industrial ringan untuk struktur anjungan yang setiap hari disiram air laut. Keduanya berakhir pada kerusakan dini karena tidak memahami karakter serangan korosi. Area marine memiliki kandungan ion klorida tinggi yang menembus pori coating dengan cepat jika zinc content di primer tidak memadai. Sementara di area industri seperti PLTU, korosi dipicu oleh SO2, H2S, sulfat, dan siklus termal suhu tinggi yang membuat coating standar cepat melepuh. Banyak keputusan diambil hanya berdasar harga per kilogram tanpa melihat total biaya siklus hidup. Akibatnya, jadwal shutdown harus dijadwalkan ulang, scaffolding harus dipasang ulang, dan biaya perawatan bangunan jangka panjang melonjak. Inilah alasan jasa perlindungan aset industri profesional selalu memulai dari analisis media korosi, suhu, dan siklus paparan sebelum menentukan sistem coating.
7 Langkah Memilih Sistem Coating untuk Area Korosif
Langkah pertama adalah memetakan zona paparan: apakah struktur terendam, terendam sebagian, atau berada di splash zone. Langkah kedua, identifikasi media korosi utama: air laut, kabut garam, asam sulfat, atau uap H2S. Langkah ketiga, ukur suhu operasi permukaan baja karena beberapa coating hanya stabil di bawah 80 derajat Celsius. Langkah keempat, tentukan siklus basah-kering tahunan, area splash zone memiliki siklus 10-20 kali per hari yang jauh lebih agresif. Langkah kelima, pilih sistem primer yang tepat: zinc-rich epoxy untuk marine, phenolic epoxy untuk tangki kimia, dan inorganic zinc silicate untuk area suhu tinggi. Langkah keenam, tentukan topcoat dengan ketahanan UV dan chemical exposure sesuai kebutuhan. Langkah ketujuh, lakukan quality control ketebalan coating secara acak dengan dry film thickness gauge minimal 85 persen area harus memenuhi spesifikasi. Untuk area dengan akses sulit, kombinasi rope access bersertifikasi dan aplikasi spray otomatis menjadi solusi paling efisien.
Studi Kasus: Perbaikan Coating Boiler PLTU 2×100 MW
Sebuah PLTU di pesisir Jawa mengalami kegagalan coating pada bagian economiser dan air preheater hanya dalam 8 bulan setelah maintenance. Investigasi lapangan menunjukkan tim sebelumnya menggunakan coating industrial jenis epoxy-polyurethane yang sebenarnya diformulasikan untuk gedung komersial. Setelah dianalisis, area tersebut memiliki paparan H2S dari bahan bakar batu bara, suhu permukaan 140-180 derajat Celsius, dan uap air yang mengandung ion klorida dari lingkungan sekitar. Solusi yang diterapkan adalah sistem coating industrial high-temperature berbasis modified silicone-acrylic dengan primer zinc-rich epoxy 75 mikron, intermediate coat epoxy-micaceous iron oxide 125 mikron, dan topcoat siloxane 50 mikron. Pekerjaan dilakukan dengan metode rope access bersertifikasi IRATA untuk menjangkau area economiser tanpa membangun scaffolding penuh. Hasilnya, setelah 30 bulan operasi continuous, coating masih dalam kondisi baik dengan tingkat rusting grade Ri0-Ri1. Total biaya perlindungan aset industri ini turun sekitar 22 persen dibanding siklus coating sebelumnya karena frekuensi maintenance melebar dari 12 bulan menjadi 36 bulan.
Checklist Eksekusi Sebelum Pengecatan Dimulai
- Lakukan inspection survey untuk memetakan tingkat korosi existing (rust grade, spot rust, edge creep) sesuai standar SSPC-SP atau ISO 8501-1.
- Verifikasi profil roughness permukaan baja antara 50-85 mikron untuk memastikan daya rekat coating optimal.
- Pastikan suhu substrat minimal 3 derajat Celsius di atas dew point saat aplikasi untuk mencegah blistering.
- Siapkan dokumen MSDS, sertifikat batch, dan rekomendasi ketebalan dry film dari produsen coating.
Kesalahan Umum yang Harus Dihindari
Kesalahan paling fatal adalah menggunakan coating marine untuk area dalam ruangan power plant yang memiliki paparan bahan kimia, karena coating marine tidak dirancang untuk tahan H2S dan asam sulfat. Sebaliknya, menggunakan coating industrial biasa untuk splash zone dermaga akan membuat coating cepat terkelupas dalam satu musim. Kesalahan kedua adalah mengabaikan persiapan permukaan karena proses blasting sering dipangkas untuk menghemat waktu. Padahal 80 persen kegagalan coating dimulai dari prep surface yang tidak memenuhi standar. Kesalahan ketiga adalah tidak melakukan holiday detection test untuk memastikan tidak ada pori-pori tembus. Kesalahan keempat adalah menjadwalkan aplikasi pada musim hujan tanpa pengendalian weather booth. Banyak kontraktor akhirnya menawarkan jasa waterproofing gedung industri sebagai paket tambahan, padahal masalah utamanya adalah coating yang tidak tepat. Luangkan waktu di awal untuk konsultasi teknis, karena satu kali shutdown yang gagal bisa merugikan perusahaan miliaran rupiah.
Action Plan 7 Hari untuk Evaluasi Coating Area Korosif
Hari 1-2: Identifikasi seluruh struktur baja di fasilitas Anda yang berada dalam radius 1 km dari garis pantai, area splash, atau ruang proses kimia. Hari 3: Dokumentasikan kondisi existing coating dengan foto, catatan rust grade, dan lokasi GPS setiap titik. Hari 4: Kumpulkan data teknis berupa suhu operasi, media korosi, dan frekuensi siklus basah-kering di setiap zona. Hari 5: Bandingkan spesifikasi coating terakhir dengan rekomendasi pabrikan untuk media korosi spesifik di area Anda. Hari 6: Hitung total biaya siklus hidup coating per meter persegi selama 10 tahun, bukan hanya harga awal. Hari 7: Jadwalkan site visit dengan penyedia jasa coating industri dan rope access bersertifikasi untuk audit independen dan rekomendasi sistem baru.
FAQ Singkat
Apakah coating marine bisa dipakai untuk area industrial? Bisa, jika area tersebut juga memiliki paparan kabut garam atau ion klorida tinggi, misalnya struktur di kawasan pesisir. Namun untuk area dalam ruang boiler, tangki kimia, atau stack gas, coating industrial high-temperature lebih tepat.
Berapa lama coating di area korosif perlu diinspeksi ulang? Idealnya setiap 12 bulan untuk area marine dan setiap 18-24 bulan untuk area industrial. Inspeksi meliputi visual check, adhesion test, dan dry film thickness measurement.
Kesimpulan
Memilih antara coating marine vs industrial untuk area korosif bukan soal spesifikasi paling mahal, melainkan kecocokan sistem dengan media korosi, suhu, dan siklus paparan. Coating marine unggul di lingkungan ion klorida dan abrasi air laut, sementara coating industrial diformulasikan untuk tahan kimia, suhu tinggi, dan atmosfer proses. Kombinasi rope access bersertifikasi, persiapan permukaan sesuai ISO 8501, dan sistem multi-layer yang tepat akan menekan biaya perlindungan aset industri hingga 20-30 persen dalam siklus 10 tahun. Langkah paling aman untuk fasilitas Anda adalah memulai dari audit kondisi existing, memetakan zona korosi, lalu menyusun spesifikasi coating berbasis data, bukan asumsi. Tim Mascro Protection siap mendampingi audit lapangan, penyusunan spesifikasi coating, hingga eksekusi pekerjaan dengan standar perlindungan aset industri yang terukur.